

أخبار
الصفحة الرئيسية / أخبار / أخبار الصناعة / مزورة 7075 مقابل 6061 الألومنيوم: قوة الشد، والأكسدة، وقابلية التشغيل الآلي
يعد الاختيار بين سبائك الألومنيوم 7075 و6061 قرارًا متكررًا للمهندسين وفرق المشتريات الذين يحتاجون إلى مكونات خفيفة الوزن ذات أداء ميكانيكي يمكن التنبؤ به. على الرغم من أن كلاهما من سبائك الألومنيوم المطاوع القابلة للتصلب، إلا أن عائلاتها الكيميائية وأسقف قوتها وسلوك سطحها وتكاليف تصنيعها تختلف بشكل كبير. يقارن هذا الدليل سبائك الألومنيوم المزورة 7075 مقابل 6061 على العوامل الثلاثة الأكثر أهمية في الأجزاء المصوغة بدقة: قوة الشد، وجودة الأكسدة، وقابلية التشغيل الآلي.
تبدأ الاختلافات العملية عند السبيكة. تنتمي السبائك 7075 إلى نظام الألومنيوم والزنك والمغنيسيوم والنحاس (Al-Zn-Mg-Cu)، بينما تنتمي 6061 إلى نظام الألومنيوم والمغنيسيوم والسيليكون (Al-Mg-Si). إن فلسفة صناعة السبائك بسيطة: تم تصميم 7075 لتحقيق أقصى قدر من القوة من خلال الترسيب الكثيف لـ MgZn 2 الجسيمات، في حين يؤكد 6061 على الأداء الجيد مع المقاومة الجيدة للتآكل وقابلية اللحام.
| العنصر | 7075 (بالوزن٪) | 6061 (بالوزن٪) |
|---|---|---|
| الزنك (الزنك) | 5.1 - 6.1 | 0.25 كحد أقصى |
| المغنيسيوم (ملغ) | 2.1 - 2.9 | 0.8 - 1.2 |
| النحاس (النحاس) | 1.2 - 2.0 | 0.15 - 0.40 |
| السيليكون (سي) | 0.40 كحد أقصى | 0.40 - 0.80 |
| الكروم (الكروم) | 0.18 - 0.28 | 0.04 - 0.35 |
| الحديد (الحديد) | 0.50 كحد أقصى | 0.70 كحد أقصى |
يؤدي المحتوى العالي من الزنك والنحاس في 7075 إلى تصلب الهطول. في 6061، شكل المغنيسيوم والسيليكون Mg 2 رواسب Si، والتي توفر قوة معتدلة مع الحفاظ على توازن أداء الاستطالة والتآكل. هذا الاختلاف يتدفق إلى كل خاصية لاحقة.
في حالة T6، المعالجة الحرارية الأكثر شيوعًا لكلا السبائك، توفر 7075 المزورة قوة إنتاج تبلغ حوالي 435-505 ميجا باسكال وقوة شد نهائية تبلغ 510-570 ميجا باسكال. تصل عادة 6061-T6 المزورة إلى 240-275 ميجا باسكال وقوة شد نهائية 290-310 ميجا باسكال. من الناحية العملية، يوفر 7075 قوة إنتاج أعلى بنسبة 80% تقريبًا من 6061.
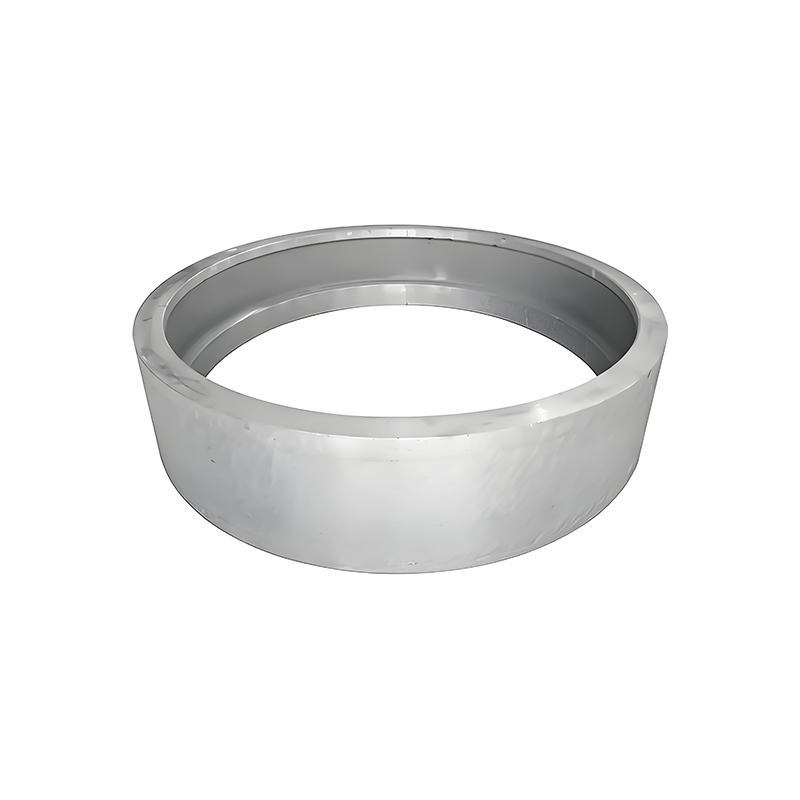 7075 مطروقات من سبائك الألومنيوم للأجزاء الهيكلية عالية القوة مع قوة إنتاج أعلى بنسبة 80% تقريبًا من 6061 في حالة T6، تناسب المطروقات 7075 مكونات التحميل الثقيل مثل التروس والفلنجات، حيث يؤدي تقليل حجم القسم إلى تقليل الوزن مع الحفاظ على سعة الحمولة. عرض المنتج →
تأتي هذه الفجوة من نظام Zn-Mg-Cu: 7075 راسبًا تكون أكثر خشونة وأكثر عددًا بعد الشيخوخة الاصطناعية، مما يمنع حركة الخلع بشكل أكثر فعالية. بالنسبة للمكونات الهيكلية مثل التروس المطروقة، وفلنجات العمود، وأغطية المحامل في طاقة الرياح والآلات الثقيلة، تسمح القوة الإضافية بتقليل أحجام الأقسام، مما يؤدي إلى خفض الكتلة دون التضحية بقدرة التحميل.
الاستطالة تحكي قصة مختلفة. يُظهر 6061 عادةً استطالة بنسبة 10-14% في T6، بينما يظهر 7075 حوالي 6-10%. إذا كان امتصاص الطاقة أو قابلية التشكيل بعد التشكيل أمرًا بالغ الأهمية، فإن 6061 هو الخيار الأكثر تسامحًا.
الأنودة هي عملية شائعة بعد التشكيل لأجزاء الألومنيوم التي تحتاج إلى مقاومة التآكل أو الحماية من التآكل أو تشطيب جمالي محدد. تعتبر سبيكة 6061 على نطاق واسع واحدة من أفضل سبائك الألومنيوم للأنودة. ينتج محتواه المنخفض من النحاس طلاءًا واضحًا ومشرقًا وموحدًا يقبل الأصباغ باستمرار، سواء كان المطلب واضحًا أو أسود أو لونًا مخصصًا.
 6061 مطروقات من سبائك الألومنيوم مع استجابة أنودة فائقة تشتهر المطروقات 6061 بالتشطيبات المؤكسدة المتسقة والمشرقة، وهي توازن بين القوة واللدونة والتكلفة، مما يجعلها اختيارًا عمليًا للأجزاء الهيكلية التي تتطلب طلاءات أنودية شفافة أو ملونة. عرض المنتج →
تتأكسد سبيكة 7075 بشكل مقبول ولكن مع بعض المفاضلات. يمكن أن تتسبب الجسيمات المعدنية الغنية بالنحاس في ظهور صبغات أغمق قليلاً أو غير متساوية في التشطيبات المؤكسدة الواضحة، خاصة عندما تخلق هندسة الأجزاء كثافات تيار متفاوتة. من الناحية العملية، غالبًا ما يتم تحديد 7075 بألوان أنودة داكنة أو يتم استخدامه بدون أنودة عندما يكون التطبيق هيكليًا في المقام الأول. بالنسبة لكلا السبائك، من الممكن أنودة حمض الكبريتيك من النوع الثاني والطبقة الصلبة من النوع الثالث؛ يتم تطبيق أنودة الطبقة الصلبة بشكل متكرر على 7075 لاستعادة مقاومة التآكل التي لا توفرها القوة العالية وحدها.
غالبًا ما تكون القدرة على التصنيع هي العامل الحاسم في تكلفة الإنتاج. من المعروف أن السبائك 6061 سهلة التصنيع: فهي تنتج رقائق قصيرة ومكسورة بشكل جيد، وتسمح بسرعات قطع عالية، وتترك سطحًا ناعمًا غالبًا ما يزيل التلميع الثانوي. باستخدام سائل التبريد المناسب وأدوات الكربيد القياسية، يمكن تحويل 6061 مطروقًا وطحنها وحفرها بمعدلات تزيد من الإنتاجية.
7075 أقل تسامحا ولكنه ليس صعبا. نفس الزنك والنحاس الذي يزيد القوة يزيد أيضًا من تصلب العمل وينتج رقائق أكثر صرامة وصرامة. يقوم المشغلون عادةً بتقليل سرعات القطع بنسبة 20-30% مقارنةً بـ 6061، ويستخدمون أشكالًا هندسية أكثر وضوحًا، ويعتمدون على إعدادات صلبة لتجنب الاهتزاز. والنتيجة هي لمسة نهائية نظيفة وقابلة للتكرار، ولكن أوقات الدورات وتكاليف الأدوات أعلى بشكل طبيعي.
ملاحظة مهمة: المواد المطروقة بشكل عام يمكن التنبؤ بها بشكل أكثر من المواد المصبوبة لأن عملية الحدادة تغلق المسامية وتحسن بنية الحبوب. تنطبق هذه الميزة على كل من 7075 و6061 عندما يتم توفير الجزء باعتباره فارغًا مزورًا بدلاً من الصب.
كلتا السبائك قابلة للتشكيل، لكن نوافذ المعالجة الخاصة بهما تختلف. تتمتع السبائك 6061 بنطاق واسع من درجات حرارة الحدادة، حوالي 400-500 درجة مئوية، ومقاومة أقل للتشوه. وهذا يجعلها مثالية للهندسة المعقدة ذات القالب المغلق ولعمليات القالب المفتوح مثل الأعمدة والحلقات والأسطوانات المطروقة. تتطلب السبائك 7075 نافذة أكثر إحكامًا، حوالي 350-420 درجة مئوية، وقوى ضغط أعلى. إنه مناسب بشكل أفضل للهندسة الأبسط حيث يكون المردود هو أقصى قوة ميكانيكية.
تختلف المعالجة الحرارية أيضًا في الحساسية. تتم معالجة كلا السبائك بالمحلول ويتم تقادمها بشكل مصطنع إلى حالة T6. يحتاج 7075 إلى تحكم دقيق في التبريد لتجنب التشوه، في حين أن 6061 أكثر تسامحًا. بالنسبة لمورد مثل شركة Maiterio Intelligent Equipment، التي تقوم بتشغيل خطوط الحدادة بالقالب المفتوح، ومصانع الدرفلة الحلقية، وأفران المعالجة الحرارية، وورش التصنيع باستخدام الحاسب الآلي، فإن التعامل مع كلتا السبائك داخل الشركة يعد بمثابة قدرة روتينية.
لا توجد سبيكة متفوقة عالميًا؛ يعتمد الاختيار على البيئة المحملة ومتطلبات السطح والميزانية. استخدم دليل القرار هذا:
للحصول على مرجع سريع، يلخص الجدول أدناه الاختلافات الرئيسية في الحالة المزورة:
| المعايير | 7075-T6 | 6061-T6 |
|---|---|---|
| قوة الشد في نهاية المطاف | 510-570 ميجا باسكال | 290-310 ميجا باسكال |
| قوة العائد | 435-505 ميجا باسكال | 240-275 ميجا باسكال |
| أنودة التوحيد | جيد، لون أغمق | لمسة نهائية ممتازة ومشرقة |
| القدرة على التصنيع | معتدل | ممتاز |
| قابلية اللحام | فقير | جيد |
| التكلفة النموذجية | أعلى | أقل |
تتمتع 7075-T6 المزورة بقوة إنتاجية أعلى بنسبة 80٪ تقريبًا من 6061-T6 المزورة. 7075 هو الخيار الأول عند الحاجة إلى أقصى قدر من القوة. يجب اختيار 6061 عندما تكون القوة المعتدلة مقترنة بمقاومة أفضل للتآكل وقابلية اللحام كافية.
يمكن أن تكون كلا السبائك مؤكسدة، لكن 6061 ينتج طلاء مؤكسد أكثر إشراقا وأكثر اتساقا. يميل 7075 إلى تطوير لون أغمق قليلًا أو أقل تجانسًا؛ اختيار الألوان المؤكسدة الداكنة يقلل من هذا التأثير.
يتطلب 7075 سرعات قطع أقل بنسبة 20-30% تقريبًا وأدوات أكثر وضوحًا بسبب الصلابة العالية والميل الأكبر إلى تصلب العمل. 6061 هو أكثر اقتصادا للآلة، وخاصة في إنتاج CNC بكميات كبيرة.
يُفضل Forged 7075 في تطبيقات الطيران والدفاع والسيارات عالية الأداء. يستخدم Forged 6061 على نطاق واسع في طاقة الرياح، وآلات البناء، والمعدات البحرية، والآلات الصناعية العامة حيث تكون مقاومة التآكل وكفاءة التكلفة مهمة.
تحتفظ شركة Maiterio Intelligent Equipment بقدرات مخصصة لطرق سبائك الألومنيوم تغطي 7075، و6061، و2A12، و5083، و5A06. تشتمل المنشأة على مطارق حدادة مفتوحة القالب، ومطاحن درفلة حلقية غير ملحومة، وأفران معالجة حرارية، وأكثر من 70 ماكينة CNC، لذلك يمكن تسليم الفراغات المطروقة بشكل نهائي وجاهزة للتجميع. بالنسبة للمهندسين الذين يقارنون بين موردي المطروقات، فإن الخبرة العملية في ورشة العمل مهمة بقدر أهمية أوراق بيانات السبائك - تعرف على المزيد في دليلنا لـ اختيار المورد المناسب للتزوير .

رقم 1317 طريق جانجتشنغ، مدينة داشين، تشانغجياغانغ، جيانغسو، الصين
واتساب:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]

 Previous

